Hàn sắt hộp mỏng khó nhất là giữ cho mối hàn ngấu mà không thủng, khung không cong vênh sau khi hàn. Bài viết này chia sẻ kinh nghiệm hàn sắt hộp mỏng từ thực tế làm nghề, từ chọn que hàn, chỉnh dòng hàn đến hàn đính và hàn ngắt quãng.
Chọn que hàn và dòng hàn theo độ dày
Que hàn càng nhỏ thì nhiệt càng dễ kiểm soát. Với sắt hộp mỏng, que 1,6 mm và 2,0 mm là lựa chọn thường dùng nhất. Que 2,5 mm chỉ nên dùng khi hộp dày từ 1,5 mm trở lên và thợ đã quen tay. Que quá to so với vật liệu sẽ sinh nhiệt lớn, sắt chưa kịp chảy dính đã bị thổi thủng. Loại que thường dùng cho hộp mỏng là que E6013, vì dễ mồi hồ quang, ít bắn tóe và phù hợp với dòng hàn thấp.
Dòng hàn cần chỉnh theo cả que và độ dày hộp, không nên để một mức cố định cho mọi trường hợp. Bảng dưới đây chỉ mang tính tham khảo, thợ nên thử trên sắt vụn rồi chỉnh tăng hoặc giảm 5-10A cho vừa tay.
| Độ dày hộp | Que hàn | Dòng hàn tham khảo |
| 0,8-1,0 mm | 1,6 mm | 30-40A |
| 1,0-1,5 mm | 2,0 mm | 40-55A |
| 1,5-2,0 mm | 2,5 mm | 55-70A |
Dòng quá thấp sẽ làm que dính chặt vào vật liệu, mối hàn không ngấu. Dòng quá cao sẽ bắn tóe nhiều và thủng ngay khi vừa chạm que. Với hộp dưới 1,0 mm, hàn que rất khó và dễ thủng, nên cân nhắc dùng máy hàn MIG hoặc TIG nếu phải hàn thường xuyên.
Hàn đính trước khi hàn chính
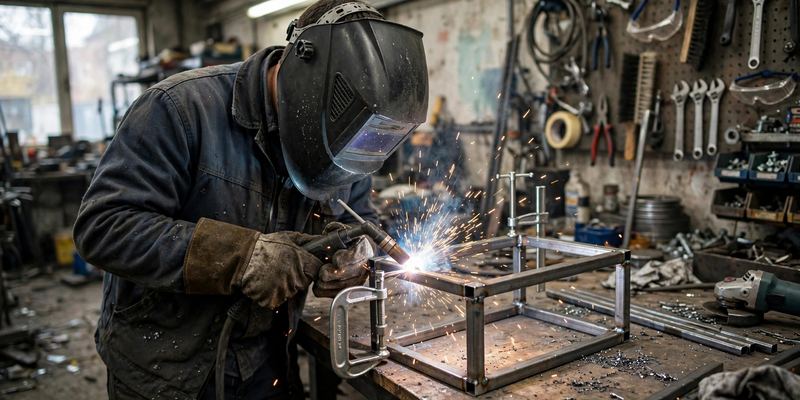
Hàn đính là bước nhiều người mới hay bỏ qua, nhưng lại quyết định khung có bị lệch hay cong vênh hay không. Hàn đính là chấm vài điểm nhỏ để cố định các thanh hộp đúng vị trí, rồi mới hàn chính. Nếu hàn chính ngay một đường dài, nhiệt tập trung một bên sẽ kéo khung lệch đi, càng hàn càng khó sửa.
Cách làm đúng là đặt các thanh hộp đúng vị trí, kẹp chặt hoặc kê cố định, rồi hàn đính ở hai đầu mỗi mối nối. Với khung dài, nên hàn đính thêm ở giữa, cách nhau khoảng 20-30 cm, tùy theo chiều dài khung. Mỗi điểm đính chỉ cần nhỏ, vừa đủ giữ thanh hộp không xê dịch khi di chuyển.
Sau khi hàn đính xong, cần kiểm tra lại vuông góc, độ phẳng và kích thước khung trước khi hàn chính. Đây là lúc sửa còn dễ và ít tốn công nhất. Nếu khung đã lệch mà vẫn hàn chính, mối hàn sẽ phải gánh thêm ứng suất, khung càng dễ cong vênh sau khi nguội. Nhiều thợ có kinh nghiệm còn đo chéo hai đường chéo của khung hình chữ nhật: hai đường chéo bằng nhau thì khung mới vuông.
Hàn ngắt quãng để không thủng và không cong vênh
Sắt hộp mỏng không thể hàn kéo liên tục như thép dày. Hàn kéo một đường dài sẽ làm nhiệt tích tụ tại một chỗ, mép sắt chảy quá mức và thủng. Cách đúng là hàn ngắt quãng, còn gọi là hàn chấm, hàn từng nhịp ngắn rồi dừng lại cho kim loại se lại.
Một nhịp thường dùng là chấm hồ quang khoảng 2 giây để tạo vũng chảy, ngắt lửa khoảng 1 giây cho sắt hơi se lại, rồi chấm nhịp tiếp theo đè lên một nửa vũng chảy cũ. Cứ lặp lại như vậy, mối hàn sẽ nối thành một đường liên tục mà nhiệt không kịp tích tụ quá mức. Tay cần giữ nhịp đều, không nên chấm quá lâu ở một điểm hay bỏ quãng quá xa giữa các nhịp.
Hàn ngắt quãng còn giúp giảm cong vênh. Khi hàn liên tục một bên, bên đó nóng và co lại nhiều hơn bên còn lại, khung sẽ bị kéo lệch. Hàn ngắt quãng và đổi bên hàn sẽ phân bổ nhiệt đều hơn.
Xử lý mối hàn trên hộp mạ kẽm
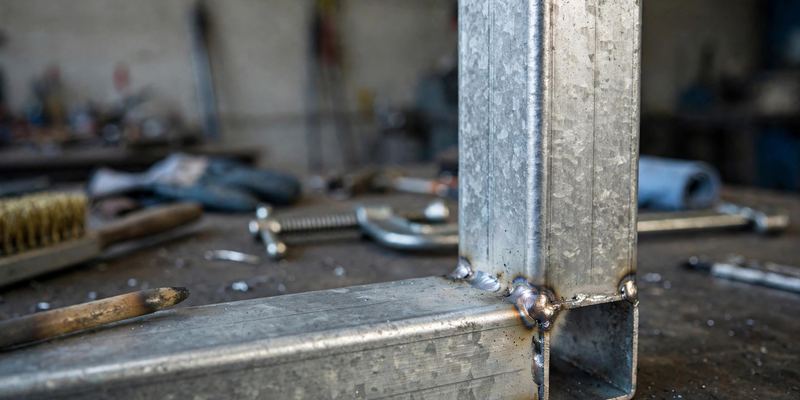
Hộp mạ kẽm khó hàn hơn hộp đen, vì lớp kẽm bên ngoài cháy ở nhiệt độ thấp hơn thép rất nhiều. Khi hàn, lớp kẽm tại vị trí hàn sẽ cháy, tạo khói và làm mối hàn dễ bị rỗ, đồng thời để lại vị trí dễ gỉ nhất trên khung. Vì vậy, cần xử lý cả trước và sau khi hàn.
Trước khi hàn, nên mài bỏ lớp kẽm tại vị trí sẽ hàn, mỗi bên mối hàn khoảng 25 mm. Mài đến khi lộ thép nền sạch, không còn lớp kẽm bóng. Việc này giúp hồ quang ổn định hơn, mối hàn ít rỗ hơn và giảm khói kẽm. Khi mài và khi hàn hộp mạ kẽm, cần làm việc ở nơi thoáng khí, đeo khẩu trang và kính hàn đầy đủ, vì khói kẽm có hại cho sức khỏe.
Sau khi hàn xong, cần làm sạch mối hàn rồi xử lý chống gỉ ngay, không nên để qua ngày. Dùng máy mài làm phẳng bề mặt, gõ sạch xỉ hàn và các vết cháy sém. Sau đó, quét hoặc xịt sơn giàu kẽm, còn gọi là sơn lạnh, trực tiếp lên mối hàn. Lớp sơn này đóng vai trò thay thế lớp kẽm đã bị cháy, bảo vệ mối nối khỏi không khí và độ ẩm.
Chọn độ dày hộp phù hợp khi mua
Chọn đúng độ dày ngay từ khi mua sẽ giúp việc hàn dễ hơn rất nhiều, vì không phải độ dày nào cũng phù hợp cho mọi công việc. Hộp quá mỏng thì nhẹ và rẻ, nhưng hàn rất khó, dễ thủng và khung dễ yếu nếu phải chịu lực.
Với khung cửa, khung cửa sổ, kệ nhẹ và khung trang trí trong nhà, hộp dày 0,8-1,2 mm thường đã đủ, nhưng đòi hỏi thợ phải có kỹ thuật hàn ngắt quãng tốt. Với cổng, hàng rào, mái che, giàn lan và khung chịu lực ngoài trời, nên chọn hộp dày 1,4-2,0 mm để vừa dễ hàn, vừa chắc chắn và ít cong vênh hơn.
Về chi phí, giá hộp thay đổi theo quy cách, độ dày và thời điểm mua, nên không nên chốt giá theo một mức nghe qua mà không đối chiếu đúng loại cần mua. Trước khi mua, bạn có thể tham khảo giá sắt hộp hôm nay tại Thép Đại Bàng để nắm mặt bằng giá chung, sau đó đối chiếu với báo giá của đại lý theo đúng quy cách, độ dày và số lượng thực tế. Chỉ nên so sánh giá khi cùng một quy cách và cùng một điều kiện giao hàng, vì giá có thể khác nhau đáng kể nếu khác độ dày hoặc khác nơi giao hàng.
Hàn sắt hộp mỏng không bị thủng, không cong vênh không nằm ở một mẹo duy nhất, mà nằm ở cả quy trình: chọn đúng que và dòng hàn theo độ dày, hàn đính để cố định khung, hàn ngắt quãng để kiểm soát nhiệt, và xử lý lại mối hàn trên hộp mạ kẽm sau khi hàn. Khi làm đúng từng bước, mối hàn sẽ ngấu, khung sẽ vuông và ít phải sửa lại.